施工と安全 / 鉄骨工事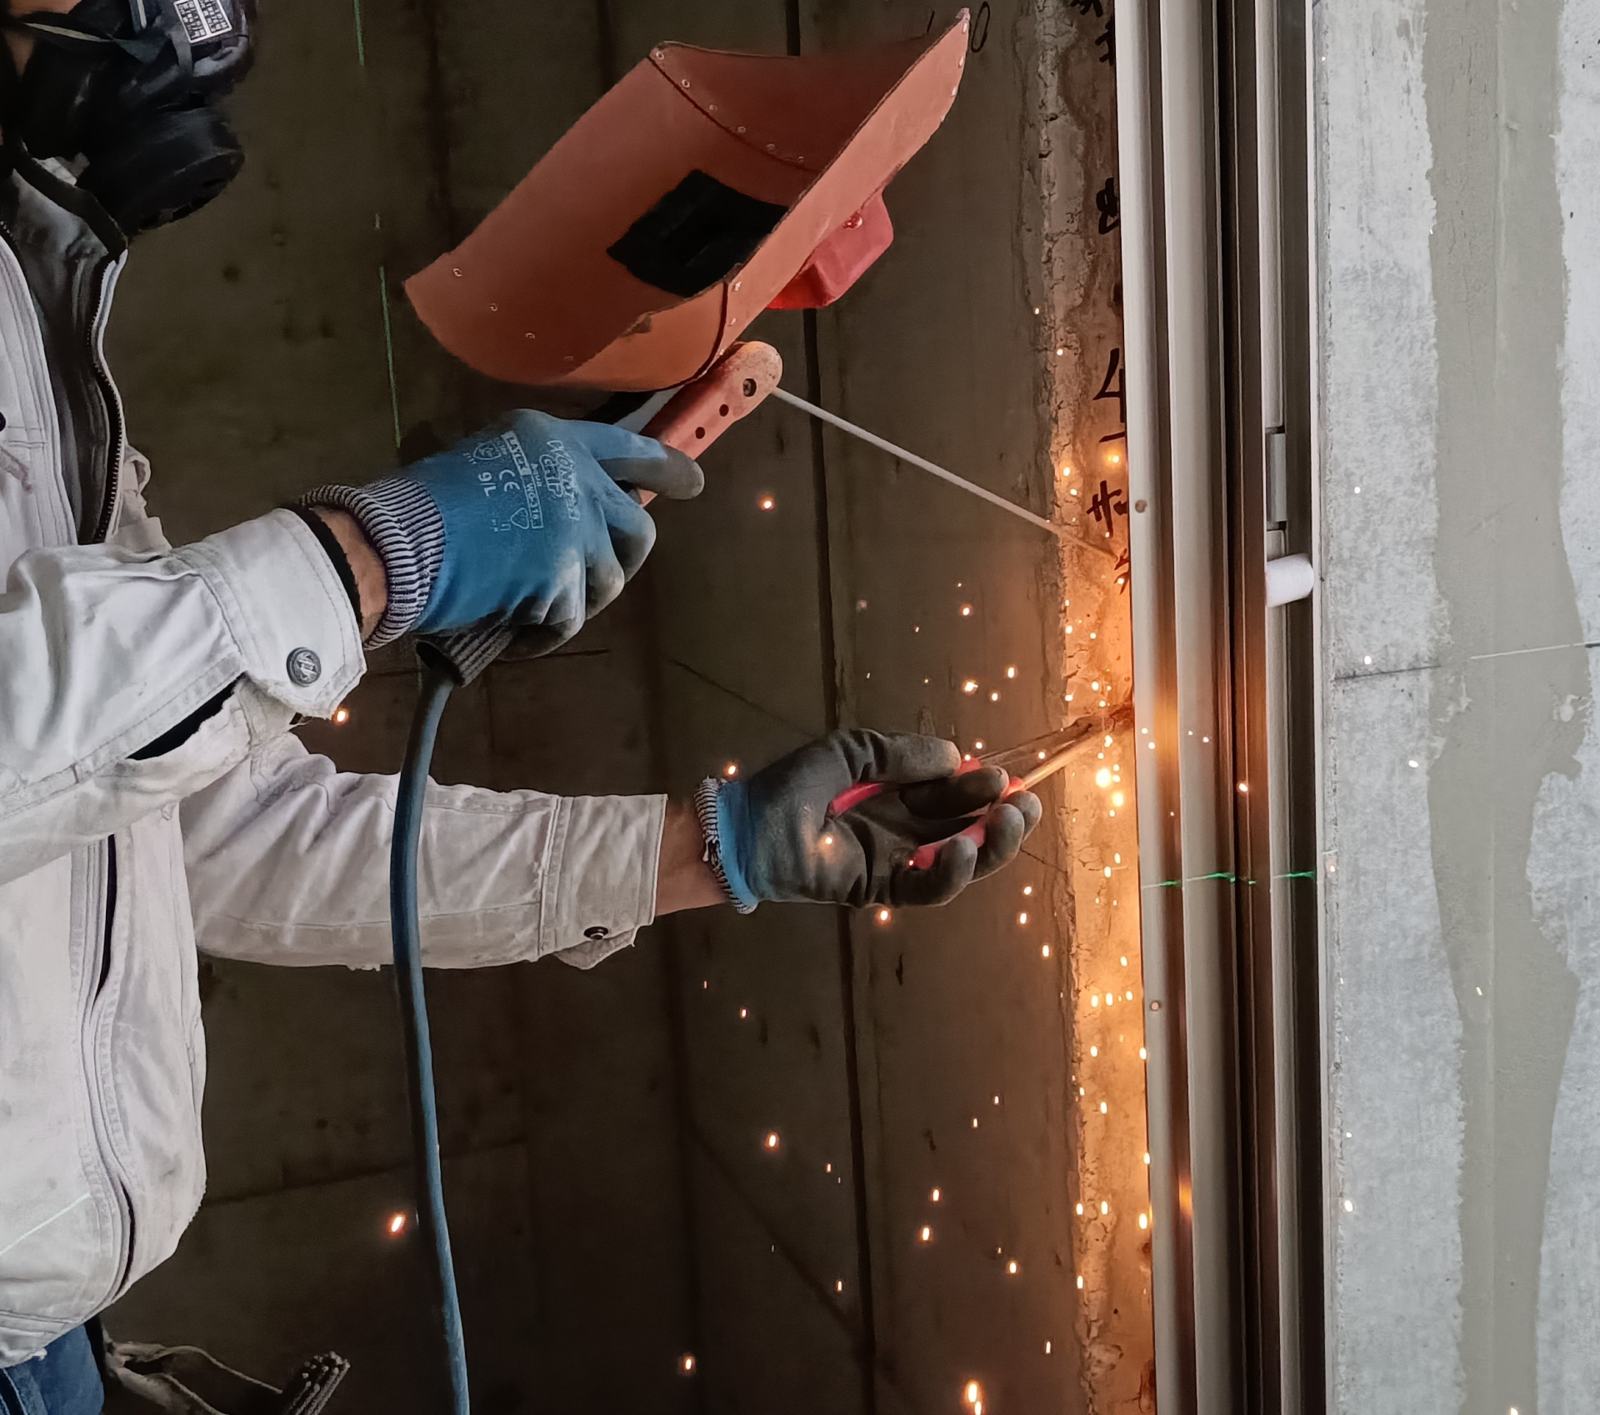 鉄骨工事
アーク溶接の作業(写真:写真AC)
鉄骨の溶接気温・風・組立溶接・スタッド
公開 ・ セコカン君
鉄骨工事現場溶接は、天候に大きく左右されます。何度以下なら溶接しないのか、風が何m/sなら防風が必要か。溶接と加工の数値をまとめました。
01溶接してよい条件
| 条件 | 対応 |
|---|---|
| 気温 −5℃未満 | 溶接しない |
| 気温 −5℃〜5℃ | 溶接部から100mmの範囲を加熱してから溶接する |
| ガスシールドアーク溶接 | 風速2m/s以上なら防風措置をとる |
| 雨・雪 | 溶接部がぬれているとき、雨や雪が当たるときは溶接しない |
02組立溶接と補修
| 項目 | 基準 |
|---|---|
| 組立溶接の最小ビード長さ | 板厚6mm以下は30mm、6mmを超えると40mm |
| 表面割れの補修 | 割れの両端から50mm以上はつり取って補修溶接する |
| 低水素系溶接棒 | 乾燥させてから使う |
03加工の数値
| 項目 | 基準 |
|---|---|
| 高力ボルトの孔径 | d<27mmなら d+2mm、d≧27mmなら d+3mm(M22→24mm、M24→26mm) |
| 高力ボルトの孔あけ | 板厚にかかわらずドリルで |
| 摩擦面のすべり係数 | 0.45以上(赤さび)。ブラスト処理は表面粗さ50μmRz以上 |
| 加熱曲げ | 850〜900℃。青熱ぜい性の200〜400℃は避ける |
04スタッド溶接
| 項目 | 基準 |
|---|---|
| 仕上り高さ | ±2mm |
| 傾き | 5°以内 |
| 打撃曲げ試験 | 15°まで曲げて割れがなければ合格。曲げたまま使ってよい |
05安全のポイント
- アーク溶接の作業者には特別教育を受けさせる
- 溶接の火花の落下先に可燃物を置かない。下に人を入れない
- 金属アーク溶接では、溶接ヒュームに合った防じんマスクを使い、換気する
- 感電を防ぐため、溶接棒ホルダーと電撃防止装置を点検する
まとめ
- 気温−5℃未満では溶接しない。−5〜5℃は溶接部から100mmの範囲を加熱する
- ガスシールドアーク溶接は、風速2m/s以上で防風措置をとる
- 組立溶接のビード長さは、板厚6mm以下で30mm、6mm超で40mm以上
- アーク溶接の作業者には特別教育。火花の落下先に可燃物を置かない
06試験とのつながり
- 1級建築施工管理技士 一次検定:鉄骨の加工・溶接
出典:公共建築工事標準仕様書(建築工事編)7章、JASS 6 鉄骨工事、労働安全衛生規則 第36条(アーク溶接の特別教育)、特定化学物質障害予防規則(溶接ヒューム)。 数値は2026年10月時点で確認しています。